产品中心
 产品简介
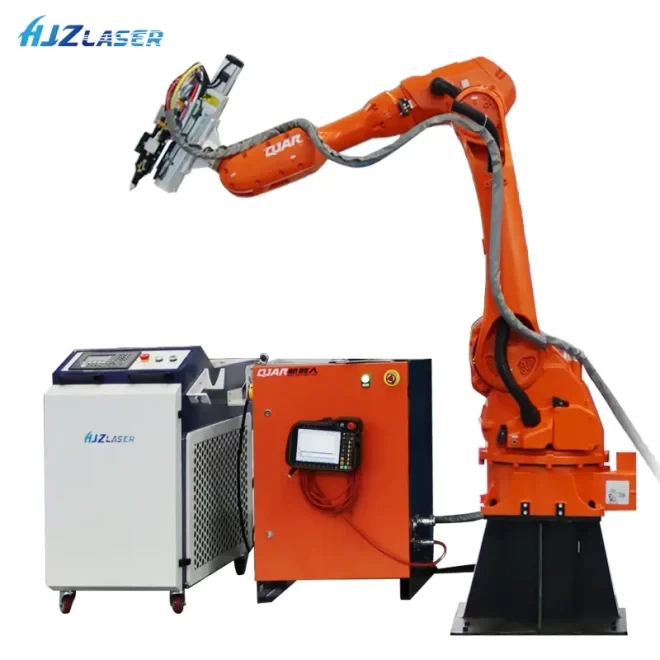
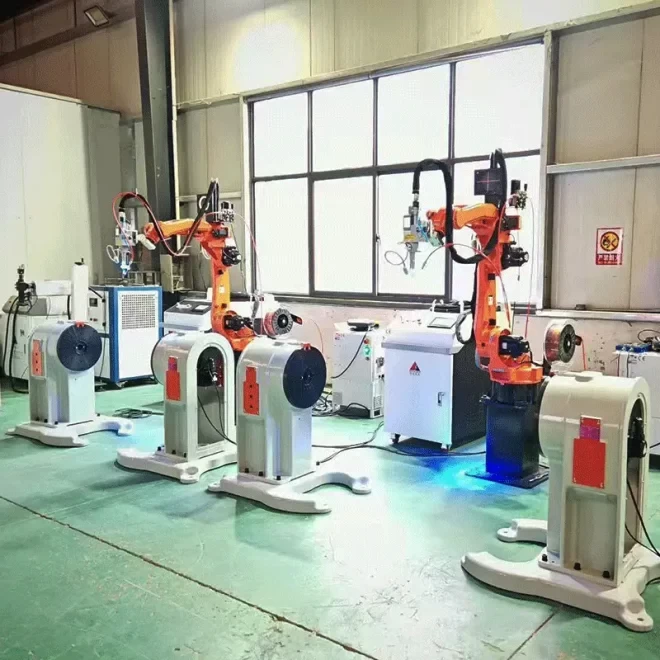
激光焊接机器人系统由六轴机械臂、光纤激光、专用夹具与视觉定位组成,可对接输送线与 MES,支持连续作业和数据化质量管控,适用于汽车车身、电池托盘与电子外壳焊接。武汉宏骏泽激光!
工件越做越薄,焊缝要求越做越严,很多工厂都遇到同一个问题:还在用氩弧焊,返修压不下去;换成手持激光焊,又担心一致性靠手法。机器人激光焊接被提上日程,但一套工作站动辄几十万,值不值得投,得先把三种方式的账算清。
这篇不吹设备,只对比热输入、一致性、节拍和单件成本,再给出该上机器人和先别上机器人的判断标准,方便你拿去和老板、工艺、生产一起过。
表格
| 方式 | 热输入 | 一致性 | 节拍 | 人工依赖 | 典型场景 |
|---|---|---|---|---|---|
| 氩弧焊(TIG/MIG) | 大,变形明显 | 靠手法 | 慢 | 高 | 单件、厚板、修补 |
| 手持激光焊 | 小,热影响区窄 | 靠手法 | 中 | 高 | 现场安装、异形件、小批量 |
| 机器人激光焊 | 可控,重复精度高 | 最高 | 最快 | 低 | 批量固定焊缝、精密件 |
差别不在 “谁的激光功率高”,而在能量是否可控、轨迹是否重复。氩弧焊靠电弧持续加热,薄板容易塌边;手持激光焊把热输入压下来了,但人手的走位和停留时间没法完全复刻;机器人把这两点同时解决,焊缝宽度和熔深由程序锁定。
设备价格只是入口,真正要算的是单件综合成本,拆成四块:
人工:一台单工位工作站通常可替代 2–3 名焊工,按武汉地区焊工综合用工成本估算,一年人工支出就是十几万到二十万。
节拍:同一个连接器件,人工焊约 40–50 秒一件,机器人通常能压到 15–20 秒,产能翻倍意味着同样的订单可以少开一半班次。
返修率:人工焊的返修常在 3%–5%,机器人稳定运行后可压到 1% 以内,返修的人工、打磨、报废材料都是隐性成本。
耗材:氩弧焊要焊丝、钨极、保护气;手持激光焊和机器人焊接基本只耗电与保护气,机器人还免去了电极损耗。
把四项折算到单件,多数批量件在 8–18 个月能回收投入。注意这只是量级参考,实际要按你的产量、单价和良率自己算一遍。
单一品种月批量超过 5000 件,且焊缝位置固定、可达性好。
返修率长期高于 3%,靠加人、加班已经压不下来。
焊工难招、流动大,培训周期长,订单一多就顶不住。
客户开始要求焊缝一致性数据、过程参数追溯或外观零缺陷。
这四条命中两条以上,机器人激光焊接的投入产出基本成立。
工件超大、超重,焊缝在机械臂够不到的死角,改造成本会超过设备本身。
月批量低于 500 件、品种又经常换,换型时间吃掉全部效率。
预算只够买主机,夹具、上下料和调试费用没留出来 ——上料靠人一件件摆,节拍照样上不去。
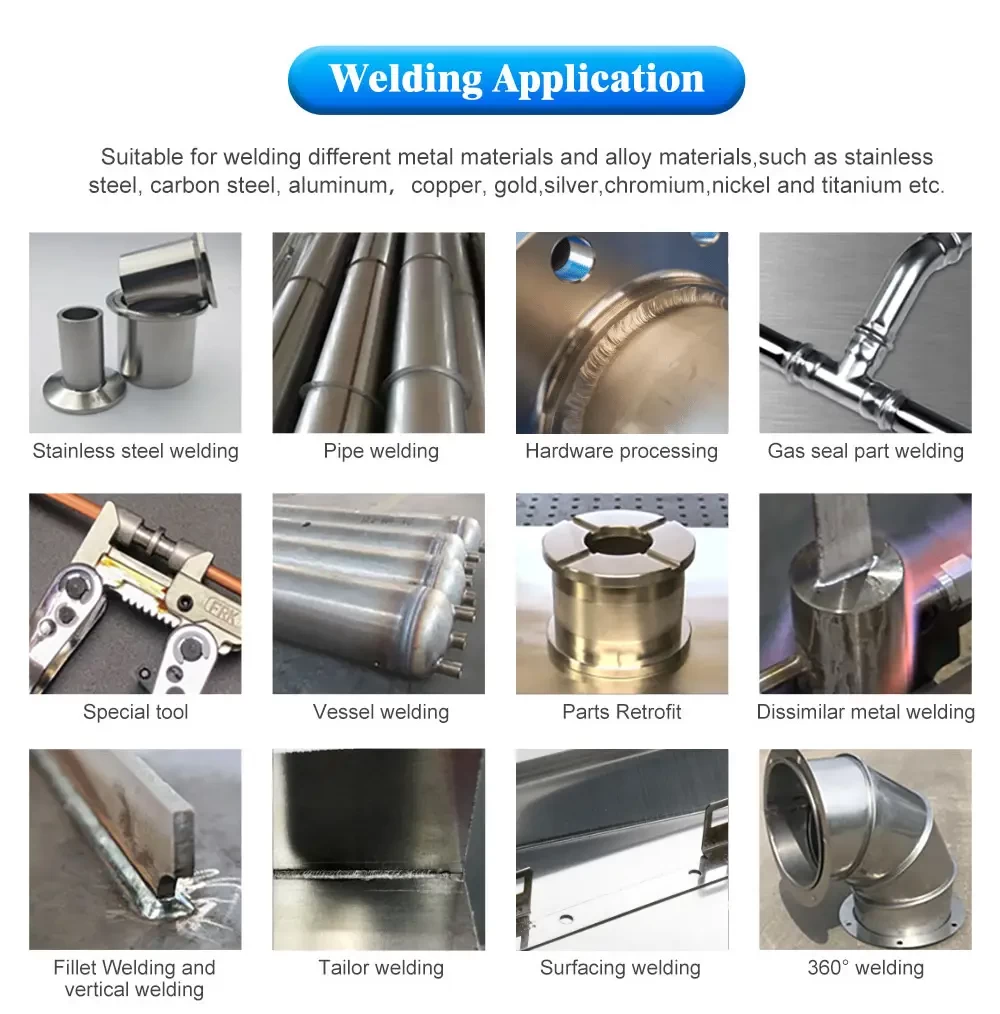
寄样打样:拿真实工件做焊接验证,别用标准试片替代。
看截面和强度:切样看熔深、气孔、裂纹,有条件做拉力和金相。
定夹具:定位方式决定重复精度,夹具的投入往往被低估。
试产爬坡:小批量跑 2–3 天,记录节拍与不良分布,再调参数。
验收:按焊缝外观、熔深一致性、良率三项签技术协议,写清验收口径。
Q1:机器人激光焊接和手持激光焊哪个好?看批量与焊缝是否固定。批量大、焊缝固定选机器人,一致性和节拍都更好;现场安装、异形件或小批量选手持焊更灵活,两者常配合使用。
Q2:上机器人焊接多久能回本?多数批量件在 8–18 个月,取决于替代人工数量、良率提升幅度和开工班次,具体要按自己的单件成本测算。
Q3:批量小、品种多,还能上机器人吗?可以,前提是换型能程序化。靠调用焊接程序加快换夹具完成切换,换型时间能压到分钟级才划算。
Q4:机器人激光焊接能焊铝和铜吗?可以。铝、铜对激光反射高,需要用较高功率密度与合适波形,建议先打样确认熔深与气孔情况。
Q5:一条产线需要几个人?正常生产 1 人可看 1–2 台工作站,负责上下料与首件确认,编程与参数维护由工艺员负责。
Q6:打样收费吗?多久出结果?一般免费打样,常规材料 3–5 个工作日出视频与截面报告,特殊材料或复杂结构会适当延长。
把工件图纸、材料、板厚、月批量和节拍要求发过来,我们可以先做焊接验证和单件成本测算,再决定上不上机器人;武汉及周边可安排上门看现场。
 当前位置:



 上一个:
 返回列表

 激光清洗机
